Пресс-форма не работает сама по себе
Когда речь заходит о производстве изделий из пластика, большинство людей в первую очередь думает именно о пресс-форме.
И это логично. Именно в пресс-форме создаётся геометрия будущего изделия. Именно от неё зависит точность размеров, качество поверхности, наличие или отсутствие дефектов.
Поэтому часто возникает ошибочное представление: «Если сделать хорошую пресс-форму — изделие будет качественным».
На практике это работает не совсем так. Даже идеально спроектированная и изготовленная пресс-форма не сможет работать лучше, чем позволяет оборудование, на котором она установлена.
Термопластавтомат (ТПА) задаёт реальные границы процесса:
Именно поэтому в промышленном литье существует важное правило: Форма работает внутри возможностей термопластавтомата. Если возможности машины недостаточны, даже самая дорогая оснастка не сможет раскрыть свой потенциал.
И это логично. Именно в пресс-форме создаётся геометрия будущего изделия. Именно от неё зависит точность размеров, качество поверхности, наличие или отсутствие дефектов.
Поэтому часто возникает ошибочное представление: «Если сделать хорошую пресс-форму — изделие будет качественным».
На практике это работает не совсем так. Даже идеально спроектированная и изготовленная пресс-форма не сможет работать лучше, чем позволяет оборудование, на котором она установлена.
Термопластавтомат (ТПА) задаёт реальные границы процесса:
- какое количество материала можно подать;
- с какой скоростью заполнить форму;
- какое давление создать;
- насколько стабильно повторить цикл;
- какой объём изделия можно получить.
Именно поэтому в промышленном литье существует важное правило: Форма работает внутри возможностей термопластавтомата. Если возможности машины недостаточны, даже самая дорогая оснастка не сможет раскрыть свой потенциал.
Почему при выборе оборудования нельзя смотреть только на усилие смыкания?
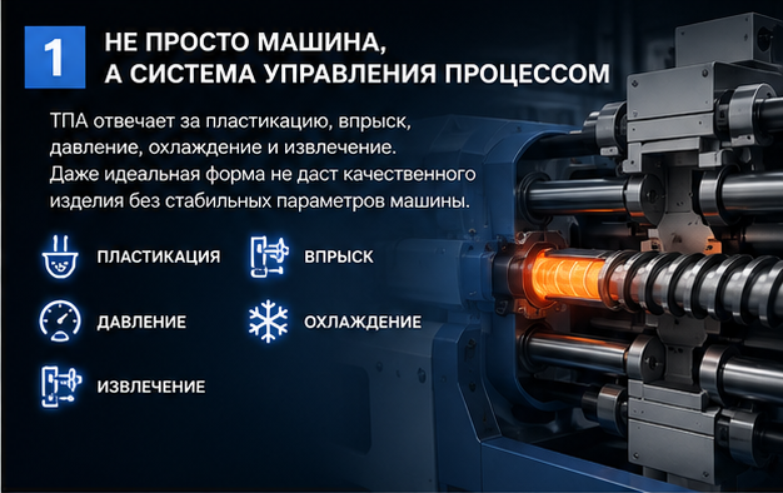
Одна из самых распространённых ошибок при подборе ТПА — ориентироваться только на один показатель.
Например: «Форма небольшая, значит подойдёт любая машина с подходящим усилием смыкания». Но усилие смыкания — это только один параметр. Да, оно определяет способность машины удерживать форму закрытой во время впрыска. Однако на качество изделия влияют и другие характеристики.
Ключевыми параметрами являются:
Именно сочетание этих параметров определяет, сможет ли оборудование обеспечить стабильный процесс.
Например: «Форма небольшая, значит подойдёт любая машина с подходящим усилием смыкания». Но усилие смыкания — это только один параметр. Да, оно определяет способность машины удерживать форму закрытой во время впрыска. Однако на качество изделия влияют и другие характеристики.
Ключевыми параметрами являются:
- максимальный объём впрыска;
- производительность узла впрыска;
- максимальное давление впрыска;
- скорость движения шнека;
- точность дозирования;
- стабильность температурного режима;
- возможности системы управления.
Именно сочетание этих параметров определяет, сможет ли оборудование обеспечить стабильный процесс.
Объём впрыска: хватит ли материала для заполнения формы?
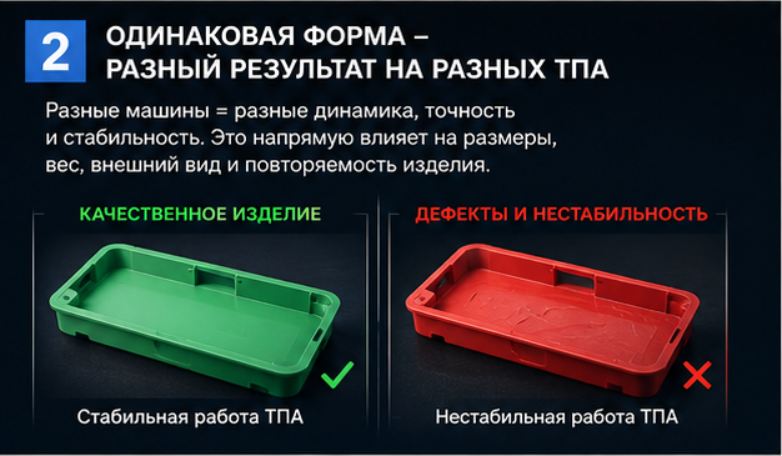
Один из важнейших параметров ТПА — максимальный объём впрыска. Он показывает, какое количество расплава машина способна подать за один цикл.
Если объём впрыска недостаточный, возникают проблемы:
Особенно это критично для сложных изделий:
Иногда заказчик пытается решить проблему изменением конструкции пресс-формы. Но причина может быть совсем в другом. Форма рассчитана правильно, однако машина физически не способна подать необходимый объём материала за требуемое время. В такой ситуации необходимо менять не форму, а оборудование либо технологический процесс.
Если объём впрыска недостаточный, возникают проблемы:
- форма заполняется не полностью;
- появляются недоливы;
- отдельные элементы детали не формируются;
- увеличивается количество брака.
Особенно это критично для сложных изделий:
- с тонкими стенками;
- с длинными каналами течения;
- с большим количеством рёбер;
- с несколькими рабочими полостями.
Иногда заказчик пытается решить проблему изменением конструкции пресс-формы. Но причина может быть совсем в другом. Форма рассчитана правильно, однако машина физически не способна подать необходимый объём материала за требуемое время. В такой ситуации необходимо менять не форму, а оборудование либо технологический процесс.
Давление и скорость впрыска определяют заполнение формы
При литье пластмасс расплавленный материал должен пройти путь от сопла машины до самых удалённых участков полости формы. И этот процесс происходит за очень короткое время. Здесь ключевую роль играют два параметра: Давление впрыска
Оно определяет способность машины продавить расплав через:
Если давления недостаточно, расплав остывает раньше времени. В результате появляются:
Скорость впрыска
Даже если давления достаточно, скорость заполнения может оказаться недостаточной. Особенно это важно для тонкостенных изделий. Если расплав движется слишком медленно, он начинает охлаждаться ещё до полного заполнения формы. В итоге изделие получается неполным или с изменённой структурой материала. Поэтому при проектировании пресс-формы инженер должен учитывать не только геометрию изделия, но и реальные возможности машины.
При литье пластмасс расплавленный материал должен пройти путь от сопла машины до самых удалённых участков полости формы. И этот процесс происходит за очень короткое время. Здесь ключевую роль играют два параметра: Давление впрыска
Оно определяет способность машины продавить расплав через:
- литниковую систему;
- тонкие каналы;
- узкие участки детали;
- сложную геометрию.
Если давления недостаточно, расплав остывает раньше времени. В результате появляются:
- недоливы;
- спаи;
- ухудшение внешнего вида;
- нестабильность размеров.
Скорость впрыска
Даже если давления достаточно, скорость заполнения может оказаться недостаточной. Особенно это важно для тонкостенных изделий. Если расплав движется слишком медленно, он начинает охлаждаться ещё до полного заполнения формы. В итоге изделие получается неполным или с изменённой структурой материала. Поэтому при проектировании пресс-формы инженер должен учитывать не только геометрию изделия, но и реальные возможности машины.
Как оборудование влияет на поведение расплава?
Полимерный расплав — это не просто жидкость, которую нужно «залить» в форму.
Он имеет сложное поведение. На него влияют:
При движении через каналы формы расплав постепенно охлаждается. Если оборудование не обеспечивает необходимый режим, изменяется характер заполнения.
Например:
В результате две одинаковые пресс-формы на разных ТПА могут показывать совершенно разный результат.
Одна будет работать стабильно. Другая — потребует постоянной корректировки параметров.
Он имеет сложное поведение. На него влияют:
- температура;
- скорость движения;
- давление;
- время пребывания в цилиндре;
- особенности материала.
При движении через каналы формы расплав постепенно охлаждается. Если оборудование не обеспечивает необходимый режим, изменяется характер заполнения.
Например:
- слишком низкая скорость впрыска может привести к преждевременному охлаждению;
- недостаточное давление может вызвать остановку потока;
- нестабильная температура может изменить текучесть материала.
В результате две одинаковые пресс-формы на разных ТПА могут показывать совершенно разный результат.
Одна будет работать стабильно. Другая — потребует постоянной корректировки параметров.
Ограничения оборудования, которые часто обнаруживаются уже после запуска.
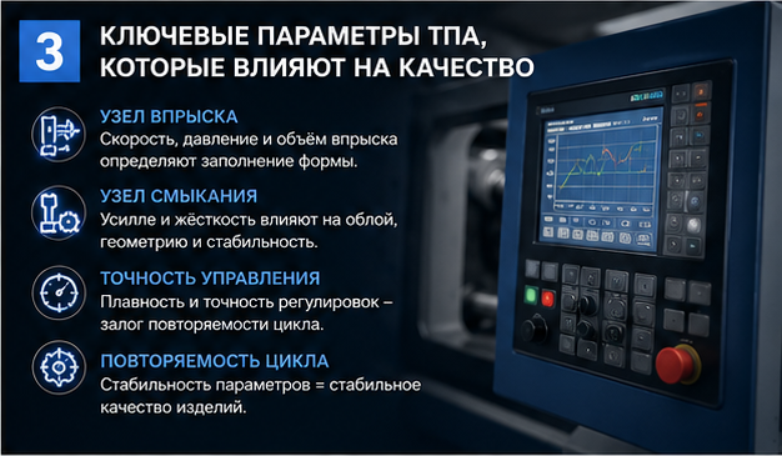
На этапе проектирования многие проблемы можно предотвратить.
Но на практике бывает иначе. Пресс-форма уже изготовлена, производство запущено, и только тогда обнаруживаются ограничения оборудования.
Например: Недостаточная мощность узла впрыска. Машина не успевает заполнить форму за требуемое время.
Недостаточная пластикационная производительность. ТПА не успевает подготовить необходимый объём материала между циклами.
Нестабильность параметров. Одинаковые циклы дают немного разный результат.
Ограничения системы охлаждения. Даже если форма спроектирована правильно, оборудование может не обеспечивать необходимый режим охлаждения.
Каждая такая проблема приводит к дополнительным затратам:
- доработке оснастки;
- перенастройке процесса;
- увеличению времени запуска;
- росту количества брака.
Практические последствия неправильного подбора ТПА
Ошибка при выборе оборудования редко проявляется сразу. Иногда первые изделия выглядят нормально.
Но при выходе на серию начинают проявляться проблемы:
Особенно опасны ситуации, когда производство работает «на границе возможностей» машины. Сегодня оборудование ещё справляется.
Но любое изменение:
может привести к остановке процесса. Стабильное производство должно иметь запас возможностей, а не работать в постоянном предельном режиме.
Но при выходе на серию начинают проявляться проблемы:
- увеличивается процент брака;
- растёт время цикла;
- ухудшается стабильность размеров;
- появляются требования к постоянной корректировке режима;
- увеличивается нагрузка на персонал.
Особенно опасны ситуации, когда производство работает «на границе возможностей» машины. Сегодня оборудование ещё справляется.
Но любое изменение:
- партии сырья;
- температуры окружающей среды;
- состояния оборудования;
- требований к качеству
может привести к остановке процесса. Стабильное производство должно иметь запас возможностей, а не работать в постоянном предельном режиме.
Почему форму нужно проектировать с учётом конкретного ТПА?
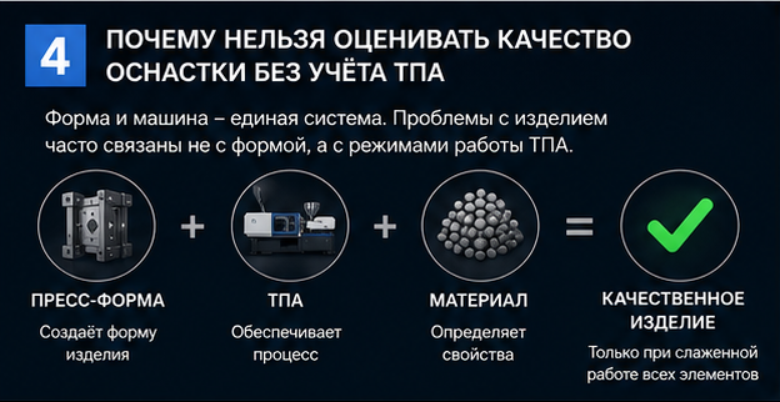
Правильная разработка пресс-формы начинается не только с чертежа изделия.
Необходимо понимать:
Одна и та же конструкция формы может быть оптимальной для одной машины и проблемной для другой.
Например: форма для мощного промышленного ТПА может иметь другую литниковую систему, чем форма для менее производительного оборудования.
Могут отличаться:
Именно поэтому профессиональный подход начинается с анализа всей системы.
Необходимо понимать:
- на каком оборудовании будет работать форма;
- какие параметры имеет ТПА;
- какой материал используется;
- какой объём производства планируется;
- какие требования предъявляются к детали.
Одна и та же конструкция формы может быть оптимальной для одной машины и проблемной для другой.
Например: форма для мощного промышленного ТПА может иметь другую литниковую систему, чем форма для менее производительного оборудования.
Могут отличаться:
- размеры каналов;
- количество гнёзд;
- требования к охлаждению;
- настройки процесса.
Именно поэтому профессиональный подход начинается с анализа всей системы.
Вывод: машина задаёт рамки, в которых работает форма
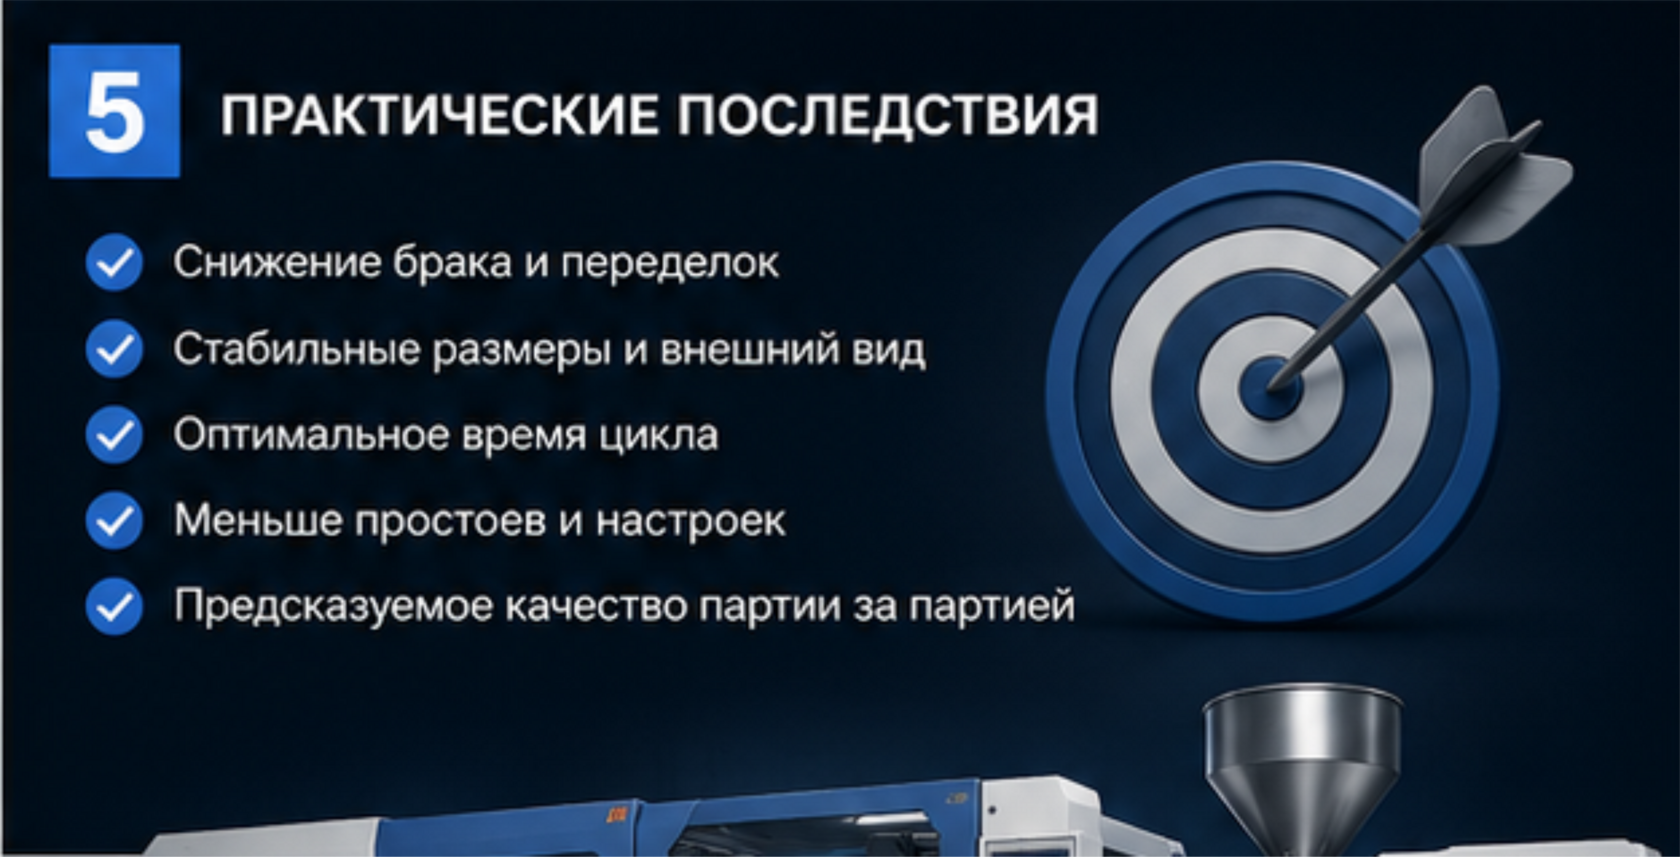
Пресс-форма создаёт геометрию изделия. Но именно термопластавтомат определяет, сможет ли эта геометрия быть реализована стабильно.
Оборудование задаёт:
Можно изготовить идеальную пресс-форму, но установить её на неподходящий ТПА — и получить нестабильное производство.
И наоборот, правильно подобранное оборудование позволяет полностью раскрыть возможности качественной оснастки.
Поэтому при разработке изделий из пластмасс важно смотреть не только на форму.
Настоящий инженерный подход начинается с понимания всей цепочки:
изделие → материал → пресс-форма → термопластавтомат → технологический процесс.
Только когда все элементы системы согласованы между собой, производство становится предсказуемым, стабильным и экономически эффективным.
Оборудование задаёт:
- доступный объём материала;
- скорость заполнения;
- уровень давления;
- стабильность процесса;
- пределы производительности.
Можно изготовить идеальную пресс-форму, но установить её на неподходящий ТПА — и получить нестабильное производство.
И наоборот, правильно подобранное оборудование позволяет полностью раскрыть возможности качественной оснастки.
Поэтому при разработке изделий из пластмасс важно смотреть не только на форму.
Настоящий инженерный подход начинается с понимания всей цепочки:
изделие → материал → пресс-форма → термопластавтомат → технологический процесс.
Только когда все элементы системы согласованы между собой, производство становится предсказуемым, стабильным и экономически эффективным.